 CN
 EN
 储能·聚能
案例详情
一、应用背景:涂布机控温不是“烘干”这么简单
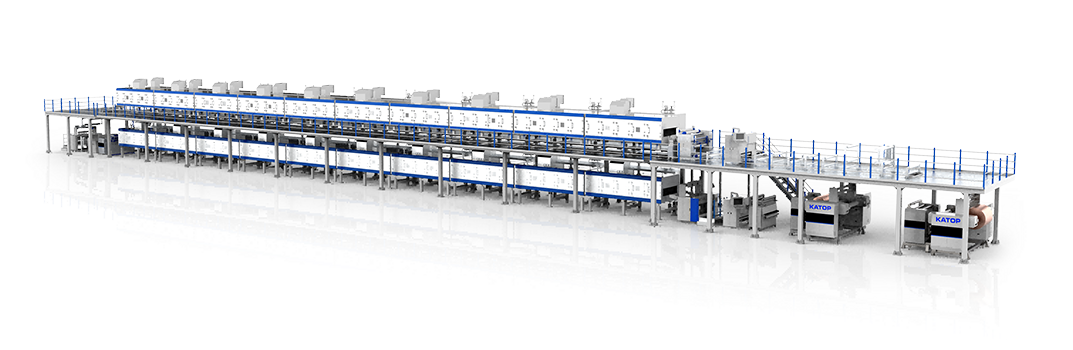
涂布是锂电前段定生死的工序:浆料经狭缝模头均匀涂覆在铜箔/铝箔上,随后进入长烘道蒸发 NMP 或水系溶剂。
嘉拓智能涂布机(单/双层高速、宽幅、双面同步机型)通常具备:
- 多段独立烘箱:预热段 → 恒速干燥段 → 缓干/冷却段;
- 多种加热组合:电加热、导热油、红外、热风循环;
- 宽幅走带(可达 1400mm+),速度 60–120m/min 级;
- 面密度闭环、CCD 瑕疵检测、张力与温度联动;
- 烘箱温度一般控制窗口在 60–150℃,要求区段温差小、无突变。
工艺痛点很直接:
- 接触器通断控温 → 温度锯齿波动,极片表面结皮、内裂、掉粉;
- 三相负载分配不均 → 加热管局部过热、寿命短;
- 升温硬冲击 → 烘箱热变形、风场扰动;
- 多区无法统一巡检 → 工艺参数不可复现,换批换型难溯源。
二、安赛思方案:三相功率控制器做“末端执行脑”
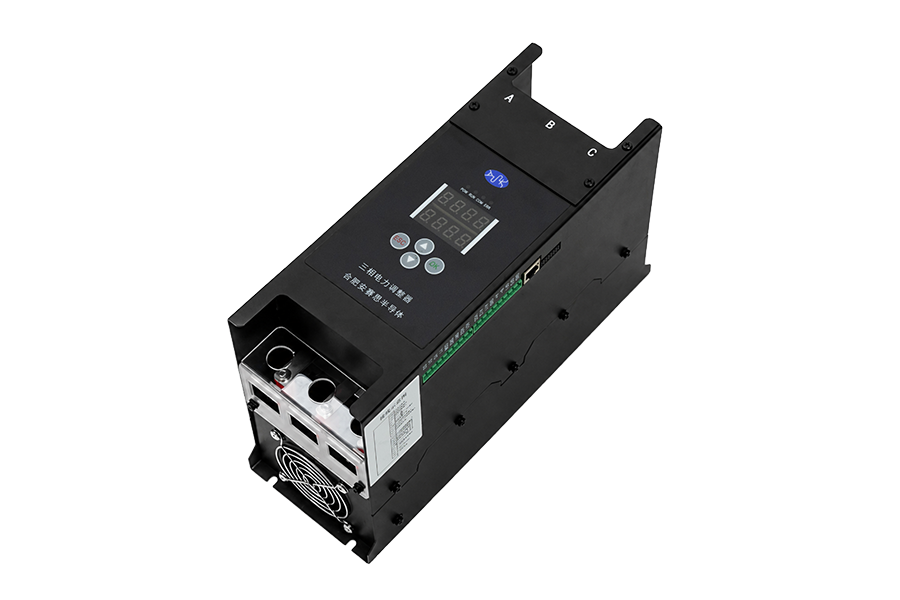
针对嘉拓涂布机烘箱电加热与红外辅助加热回路,采用安赛思 ASPR-125-T4 三相功率控制器:
产品能力锚点(基于安赛思公开参数)
- 三相 260–440VAC,25–400A 电流等级可选;
- 移相触发 + 定/变周期调功双模式;
- 开环 / 闭环恒流 / 恒压 / 恒功率;
- 控制精度 1%,稳定度 ≤0.2%;
- 4–20mA / 0–10V 模拟给定 + RS485 Modbus RTU;
- 缺相、过流、过热、三相不平衡保护。
系统链路
PLC/温控模块算设定值 → 4–20mA 或通讯下发 → 安赛思三相控制器按相平衡输出 → 烘箱加热管/红外负载发热 → 热电偶/PT100 回采 → 面密度与极片表温闭环
三、在嘉拓涂布机里的具体价值
1. 多段烘箱“软升温”,极片不开裂
移相模式用于开机建温与高速走带补热,输出连续无阶跃;恒温段切变周期调功,避免硬通断。预热区缓慢脱溶、主干燥区稳定蒸发,抑制表层结皮和纵向条纹。
2. 三相平衡,加热管更耐造
涂布机烘箱加热排布长、回路多。安赛思三相控制器自带缺相与不平衡检测,各相电流对称输出,减少单相过载,加热管热冲击小,维护周期拉长。
3. 温场均匀,面密度更稳
配合嘉拓风嘴仿真与热风循环,功率控制器微调每区热输出,削弱“进风端偏冷、排风端偏热”的梯度误差,片间面密度 CV 值更可控。
4. 速度联动,工艺可复制
涂布速度升/降时,PLC 按工艺曲线同步改写各烘区功率设定。安赛思控制器实时跟随,避免“提速即欠干、降速即过烤”。
5. 数字化运维,适配智能产线
各区电流、输出占比、故障状态走 Modbus 上传 MES/SCADA,可做能耗统计、加热管老化预警、批次工艺追溯——契合嘉拓模块化总线式控制架构。
四、典型适配场景与参数示例
- 应用位置:烘箱电加热排管、红外干燥模块、导热油电辅热
- 负载类型:阻性加热(红外管、不锈钢加热管、导热油电加热器)
- 电源:三相 400VAC(宽压 260–440V 适配)
- 控制模式:升温段移相 + 恒温段变周期调功
- 信号接口:4–20mA 给定 + Modbus RTU 回采
- 保护配置:缺相、过流、过热、三相不平衡
- 选型逻辑:按单区最大功率 ×1.2–1.5 余量,分区独立配额定电流的控制器
五、总结
涂布机竞争的不只是“涂得匀”,更是“烘得稳”。嘉拓智能把烘箱结构、风场仿真和干燥工艺做到高阶,安赛思三相功率控制器则在执行层把“每一度电怎么发热”管细、管平、管可追溯。
在锂电高速化、宽幅化、干法电极与新溶剂体系并行演进的当下,这种“设备厂工艺架构 + 国产三相调功执行”的组合,正是涂布产线控温升级的务实解。
相关案例
-
 电力调整器在管式反应器里面的应用管式反应器是连续化化工、医药、农药、新材料、特种聚合及精细化工产线中的重要设备。物料在细长管道中边流动边反应,停留时间、反应速率和产物分布高度依赖轴向温度曲线。与反应釜“一釜一温”不同,管式反应器往往
-
 电力调整器在实验炉里的应用|携手合肥科晶,把“温度”做成可复现的工艺在材料研发实验室里,炉子不只是“加热工具”,而是工艺的一部分。同样一条烧结曲线,温度过冲 2℃、保温功率波动一点,样品的晶相、致密度、批次一致性可能就全变了。合肥科晶作为材料制备与加热炉设备领域的专业
相关产品